【事例】金型補修は「修理」から「アップデート」へ。量産金型の寿命が2倍以上(22,500ショット)に向上

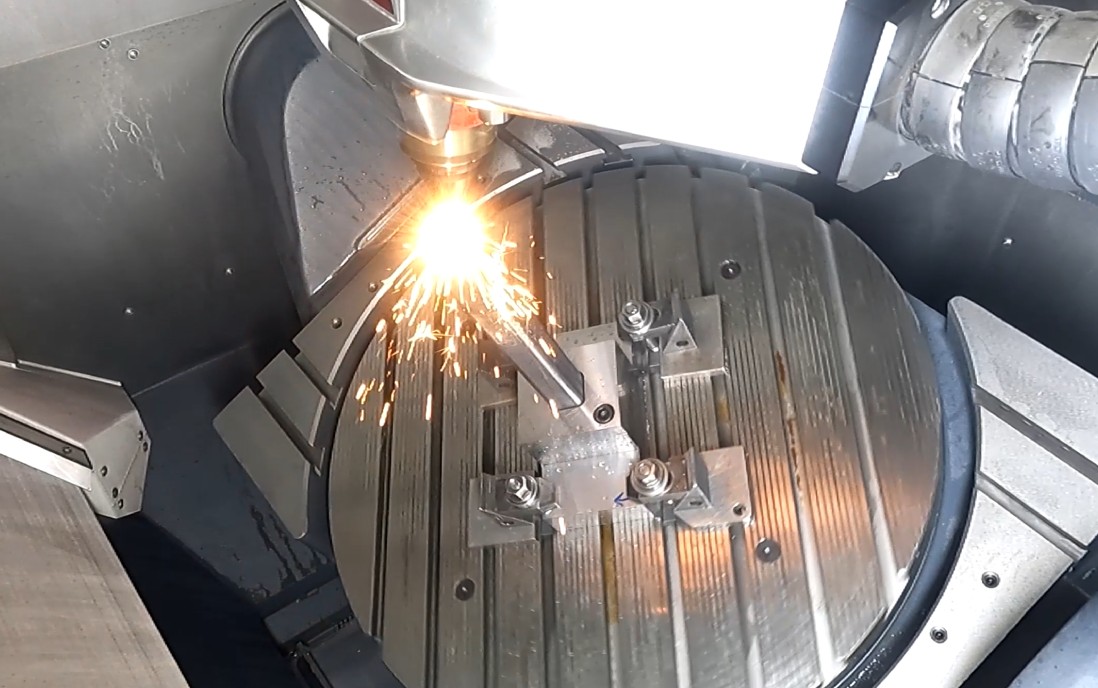
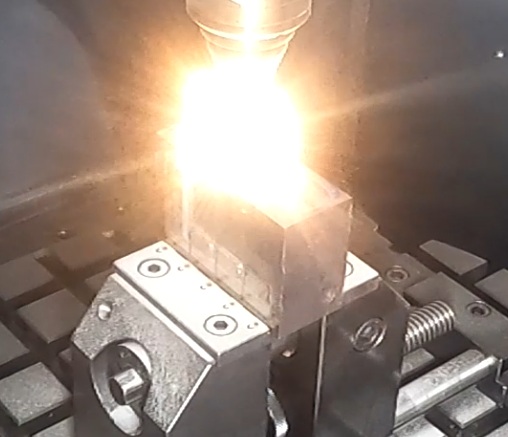
DEDでの金型補修の事例を紹介します。
目次
1、サービス実施前の課題
● アルミ鋳造部品の製造現場において、溶湯による焼付きや溶損が激しく、金型部品の耐久性に課題を抱えていた。
● 約1万ショットごとに金型の交換またはTIG溶接による補修が発生し、頻繁な段取り替えやライン停止が大きなコストとなっていた。
● 従来のTIG溶接補修は職人の手作業や勘に依存する部分が大きく、品質のバラつきや作業工数の増加が常態化していた。
● 単に損傷前と同じ状態へ戻すだけの補修では、金型交換のインターバルを根本的に伸ばすことができなかった。
2、フジのご提案内容
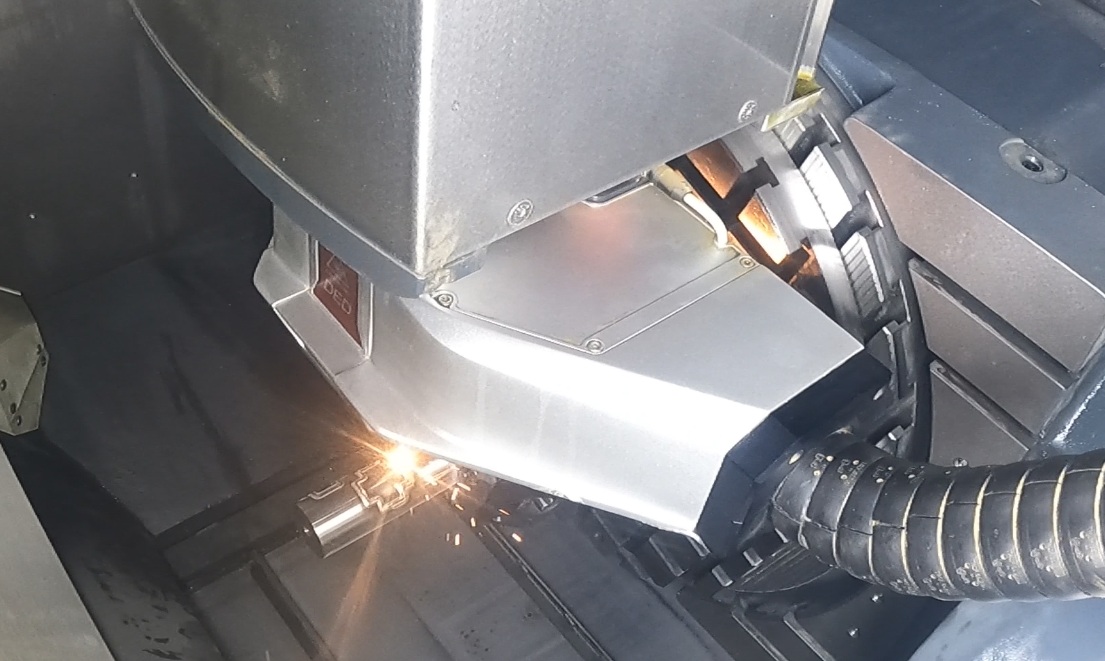
● DED方式金属3Dプリンター複合機「LASERTEC 65 DED hybrid」の適用
○ 損傷箇所の除去加工から金属粉末の肉盛り積層、最終仕上げ切削までを1台の設備で完結させ、自動化と高再現性を実現
● 材料メーカーと連携した肉盛り材料の最適選定
○ 高温・急冷に耐えうる大同特殊鋼製「HTC45」(SKD61系粉末)を選定し、母材希釈や最適な積層厚みを事前検証
● 実機投入前の熱疲労試験(基礎評価)の実施
○ 560℃への加熱と冷却を6,000サイクル繰り返すシミュレーション試験を行い、耐ヒートチェック性をあらかじめ立証
● 量産ラインでの評価運用体制の構築○ マツダ株式会社様の量産鋳造ラインに組み込み、定期保全時に焼付き・溶損・クラックの有無を継続的にトラッキングする体制を設計
3、導入効果
● 熱疲労試験において、従来のTIG溶接比で約3倍の耐久寿命を確認
○ TIG溶接が2,000回でヒートチェック(微細クラック)を起こしたのに対し、DED肉盛り材は6,000回までクラックゼロを達成
● 実量産ラインで従来比2倍以上となる「22,500ショット」を達成
○ 目標の1万ショットを突破した後も安定稼働を続け、補修界面からのクラックや異常摩耗を防止
● 「現状復帰」を超えた金型の高機能化・長寿命化に成功
○ 傷んだ箇所に耐熱・耐摩耗性の高い材料を局所肉盛りすることで、新品以上の耐久性を付与できることを実証
● 金型の交換頻度・段取り停止時間を半減し、トータル保全コストを大幅低減
○ 生産ラインの稼働効率を高め、省資源で金型を使い倒すライフサイクルマネジメントに寄与
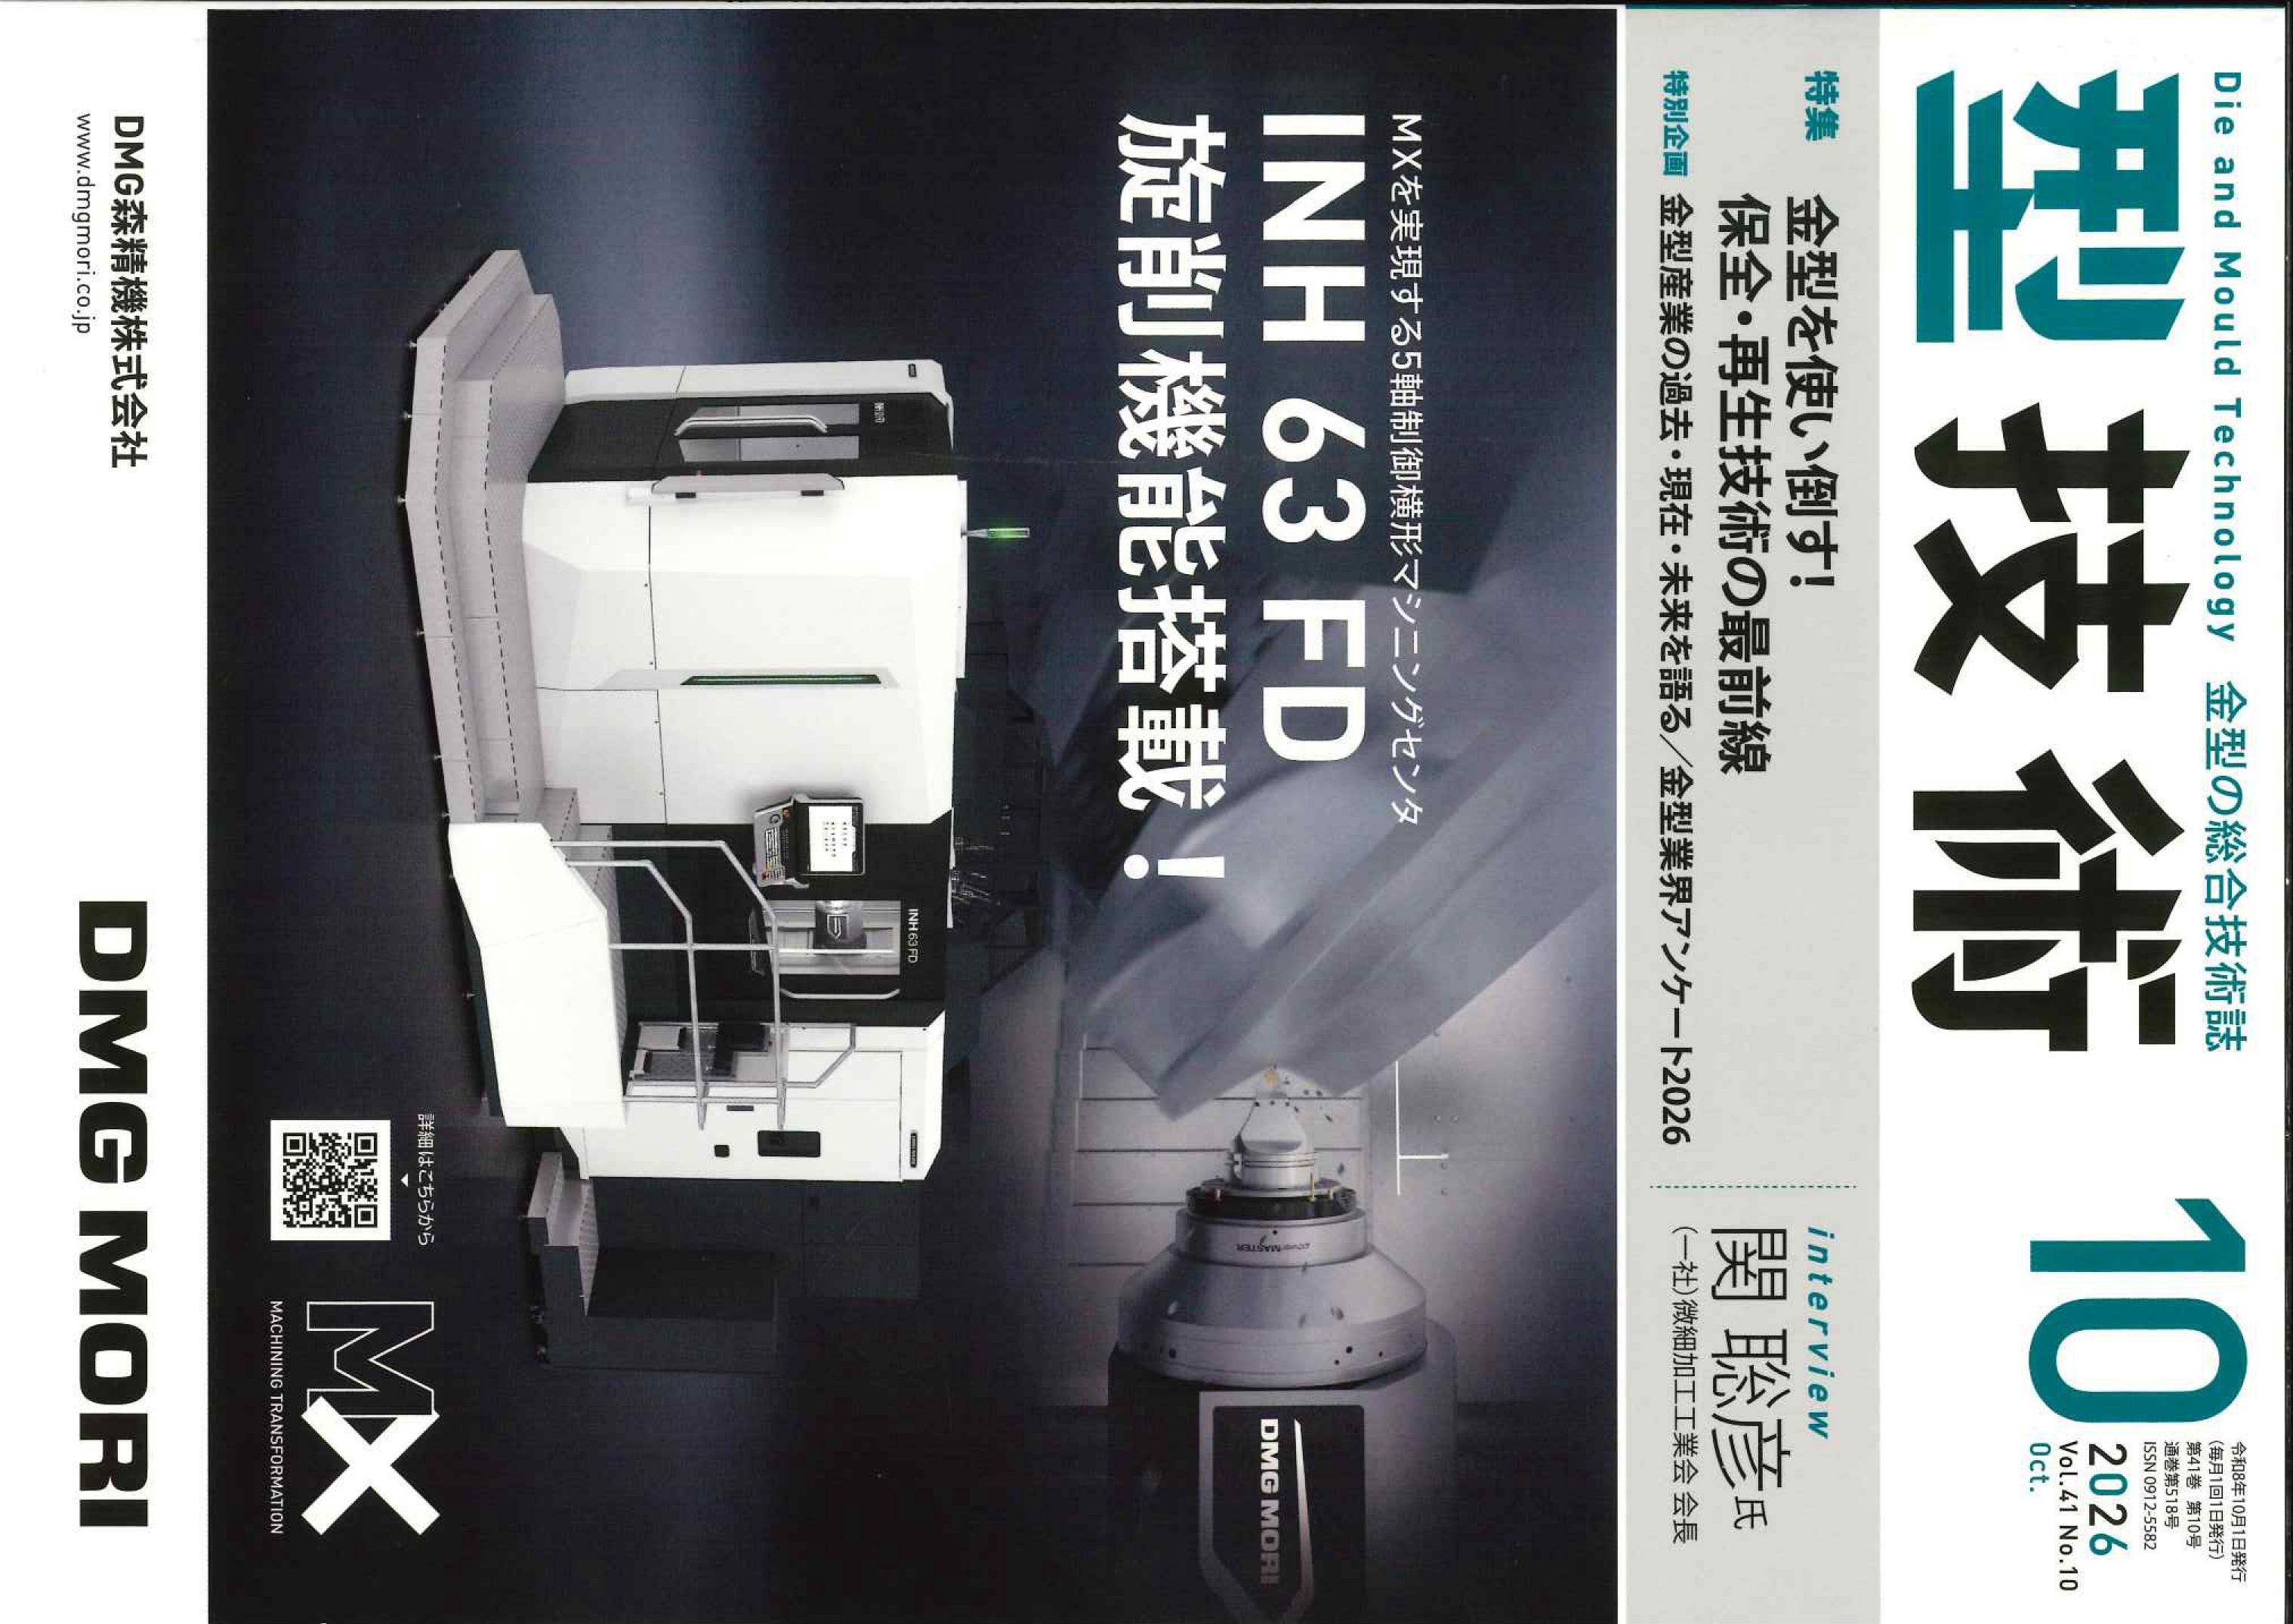
この事例紹介は日刊工業新聞社「型技術 2026年10月号」に詳細記事が掲載されています。
ご興味がある方は、弊社までお問い合わせくださいませ。